8 800 100-1996
Избранное
Корзина
Выбор технологии сварки напрямую влияет на прочность, долговечность и качество готового соединения. Современная сварочная отрасль использует широкий спектр методов, различающихся по принципу работы, используемому оборудованию и области применения. Одни технологии рассчитаны для тонких металлических листов, другие предназначены для сваривания массивных конструкций и трубопроводов, а некоторые позволяют выполнять работы в условиях ограниченного доступа к источникам питания. Рассмотрим основные виды сварки металлов, особенности каждой технологии и критерии выбора подходящего способа для решения конкретных задач.

Прежде чем рассматривать отдельные технологии, важно понять, какие виды сварки бывают по металлу и по каким принципам они классифицируются. В зависимости от способа формирования сварного соединения все методы делятся на три группы: термические, где соединение происходит за счет плавления металла; термомеханические, сочетающие нагрев и давление; и механические, основанные на воздействии давления без существенного нагрева. В промышленности и бытовой сфере распространение получили термические способы сварки, за счет высокой прочности соединений и универсальности применения.
Что касается сварочного оборудования, то на рынке сегодня выбор от компактных бытовых инверторов весом 3–4 кг до промышленных полуавтоматов и роботизированных комплексов. Правильно подобранное оборудование напрямую влияет на качество шва, скорость работы и итоговый результат. Среди популярных марок на российском рынке — FUBAG, NORDBERG, DENZEL, Ресанта, Telwin, Blueweld: все они представлены в специализированных магазинах и зарекомендовали себя как в профессиональной среде, так и среди домашних мастеров.
Пожалуй, самый распространенный метод сварки — ручная дуговая сварка покрытыми электродами, или MMA (Manual Metal Arc). С нее начинает большинство сварщиков. Она до сих пор выручает там, где нет доступа к газовым баллонам или специальному оборудованию.
Принцип работы: между покрытым электродом и металлом загорается электрическая дуга. Температура в зоне горения достигает 5000–7000°C — металл плавится и образует прочное соединение. Покрытие электрода при этом сгорает, создавая защитный шлак и газовое облако, которые не дают расплаву контактировать с воздухом.
Плюсы: электроды стоят недорого, аппарат можно взять с собой на любой объект, а сам процесс освоить реально за несколько недель практики. Из минусов — относительно невысокая скорость, необходимость часто менять электрод и много шлака после каждого прохода. Современные инверторы вытеснили старые трансформаторы: они весят в 5–10 раз меньше, потребляют меньше электроэнергии и обеспечивают стабильную электрическую дугу даже при колебаниях напряжения.
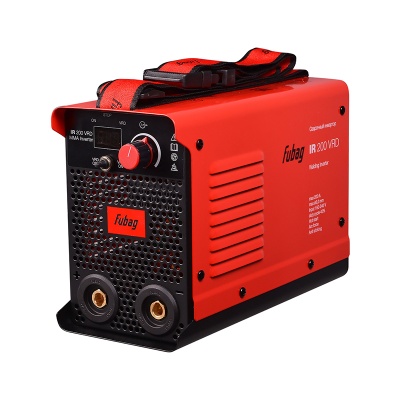
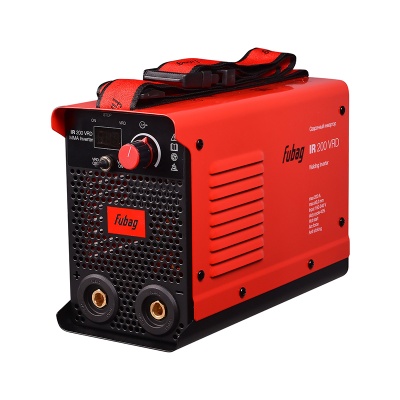
Показательный пример современного инвертора для MMA — FUBAG IR 200 VRD. Аппарат весит 3,1 кг и работает в диапазоне тока 10–200 А, что позволяет использовать электроды диаметром 1,6–5,0 мм и сваривать металл толщиной до 8 мм. Главная особенность — функция VRD (Voltage Reduction Device): когда она включена, напряжение холостого хода снижается до безопасного уровня, и случайное касание электрода не грозит поражением током. Незаменимо при работе в замкнутых пространствах, во влажных условиях или на высоте. Если опасности нет — функцию VRD можно отключить.
Три «умные» функции делают работу с FUBAG IR 200 VRD комфортной даже для начинающих: Hot Start обеспечивает легкий первый поджиг дуги, Arc Force стабилизирует горение при отрыве капли металла, Anti Stick предотвращает залипание электрода. Аппарат держит рабочий режим при просадке напряжения в сети до 150 В — критично на загородных объектах со слабой проводкой. ПВ при максимальном токе — 40% при 40°C, при умеренной нагрузке — работает практически без перерывов. Цифровой дисплей показывает точное значение тока, цифровое управление делает настройку быстрой. В комплект входят кабель с электрододержателем (1,8 м) и кабель заземления (1,2 м). Область применения: СТО, автосервисы, производство, строительные объекты.
Если нужна скорость и хорошее качество шва при больших объемах, полуавтоматическая сварка MIG/MAG — оптимальный выбор. MIG — Metal Inert Gas (инертный газ), MAG — Metal Active Gas (активный газ). Вместо штучного электрода используется тонкая проволока, которая автоматически подается из катушки через горелку. Сварщик направляет горелку вдоль шва, подача проволоки происходит сама. Зона сварки защищена потоком газа — аргоном, углекислотой или их смесью.
MAG с углекислым газом чаще применяется для углеродистых и легированных сталей. MIG с аргоном — для алюминия, нержавейки и цветных металлов. Производительность в 2–4 раза выше, чем у MMA, шов получается аккуратным, почти без шлака. Главный недостаток — зависимость от защитного газа: на ветру газ сдувается и качество шва падает. Для работы на открытом воздухе лучше подходит сварка порошковой проволокой со встроенной защитой.
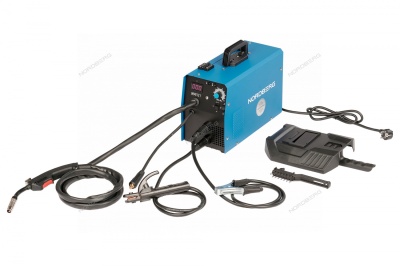
Один из самых доступных полуавтоматов для мастерской или автосервиса — NORDBERG WMI121. Это инверторный аппарат на базе технологии IGBT, который поддерживает три метода сварки: MIG, MAG и MMA. Диапазон тока — 30–140 А, питание от однофазной сети 220 В. На передней панели два цифровых дисплея: один показывает ток, второй — напряжение. Скорость подачи проволоки регулируется плавно с той же панели; в механизме подачи два ролика, что снижает риск проскальзывания проволоки.
Аппарат нормально работает при колебаниях напряжения сети ±10%, ПВ при номинальном токе — 85%, класс защиты IP21S. Благодаря небольшому весу NORDBERG WMI121 легко перемещать между рабочими позициями. Встроенная схема управления снижает разбрызгивание и обеспечивает стабильную электрическую дугу — шов выходит чистым с минимальными следами брызг. В комплект входят горелка, держатель электрода, клемма заземления, маска и щетка. Область применения: СТО, кузовные мастерские, производство. Если объем работ серьезный, стоит смотреть на NORDBERG WMI252 на 250 А — он рассчитан на постоянную нагрузку в производственных условиях.
Когда говорят о точности и красоте шва, неизменно вспоминают аргонодуговую сварку TIG (Tungsten Inert Gas). Это «деликатный» из распространенных методов сварки: электрическая дуга горит между нерасплавляемым вольфрамовым электродом и деталью. Защитный газ — аргон — подается отдельно и создает инертную атмосферу вокруг зоны сварки. Присадочный материал вводится в ванну вручную, обе руки заняты — требуется хорошая координация.
TIG применяется прежде всего там, где важны эстетика и качество: нержавеющая сталь, алюминий, титан, тонкостенные трубы. Шов «рыбья чешуя» на мотоциклетном глушителе или нержавеющем поручне — результат аргонодуговой сварки. Из минусов: медленно, дорого по расходным материалам, требует опыта. Зато результат — сварочное соединение с минимальной зоной термического влияния.
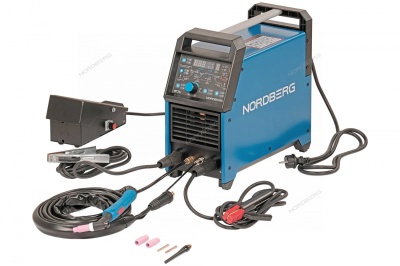
Отличный старт в аргонодуговой сварке — NORDBERG WT201. Это инвертор постоянного тока, который поддерживает два режима: ручную дуговую MMA и TIG с неплавящимся вольфрамовым электродом в среде защитного газа. Диапазон тока — 5–160 А, питание 220 В (±15%), вес — 4,7 кг. Напряжение холостого хода — 83 В, мощность при нагрузке 60% — 3,5 кВт, максимальная — 5 кВт. Совместим с электродами 1,6–4 мм с основным и рутиловым покрытием для стали, нержавейки и чугуна.
Функции ArcForce, HotStart и Antistick обеспечивают легкий поджиг и стабильное горение дуги в обоих режимах. Эргономичный корпус удобно держать в руках, небольшие габариты позволяют брать аппарат на выезд. В комплект NORDBERG WT201 входит алюминиевый кейс, сварочный щиток, щетка для снятия шлака, зажим массы и держатель электрода — все необходимое для начала работы сразу после покупки. Для работы с алюминием в режиме переменного тока стоит обратить внимание на FUBAG INTIG 180 DC Pulse или DENZEL ITIG-200 ACDC Mix Pulse — последний поддерживает AC/DC и импульсный режим, открывая возможности для тонких сварочных соединений из алюминиевых сплавов.
Плазменная сварка — родственница TIG, но работает с более сконцентрированным и горячим потоком. Плазма — это ионизированный газ с температурой до 30 000°C. Благодаря этому данный метод сварки обеспечивает исключительно глубокое проплавление при минимальной зоне термического влияния — деформации детали практически нет.
Схожий принцип лежит в основе плазменной резки, которая применяется в автосервисе и металлообработке. На mactak.ru представлен FUBAG Plasma 40 — компактный аппарат плазменной резки мощностью 40 А. Он режет листовой металл толщиной до 12 мм с чистым краем и без деформаций заготовки. Плазменная дуга концентрирует энергию в узкой зоне, поэтому тепловое влияние на окружающий металл минимально — этим плазменная резка выгодно отличается от болгарки или газового резака. Область применения — кузовной ремонт, заготовительное производство, металлоконструкции.
Посмотрите на кузов автомобиля — он держится на тысячах точечных сварных соединений. Точечная сварка — контактный метод сварки, при котором два листа металла сжимаются между электродами и через них пропускается мощный кратковременный ток. В месте контакта металл разогревается до плавления и образуется маленькое сварное ядро — точка. Процесс занимает доли секунды, а производительность ощутимая: промышленные роботы ставят сотни точек в минуту.
В автосервисах для кузовного ремонта применяются аппараты-споттеры — специализированное оборудование для точечной сварки, которое позволяет приваривать крепежные элементы к листовому металлу одним касанием. На mactak.ru представлена линейка NORDBERG для этих задач.
NORDBERG WS4 — надежный споттер на 3500 А для работы со стандартными стальными кузовными панелями. Такой аппарат нужен, когда требуется быстро и качественно соединить листы или приварить крепеж: кузовные вытяжки, шайбы, болты-«гвоздики». Устройство выдает стабильный ток в зоне точечного сварочного соединения, шов получается прочным без прожогов тонкого металла. Это сбалансированное решение для небольшого автосервиса или частной мастерской, занимающейся кузовными работами.
Когда перед мастерской встают задачи посерьезнее — работа с алюминиевыми кузовными деталями или высокие объемы точечной сварки — нужен NORDBERG WS1 на 9000 А. Это профессиональный аппарат, который справляется в том числе с алюминиевыми сплавами — материалом, который все активнее используется в современном автомобилестроении. Мощный импульс обеспечивает полноценное проплавление даже алюминия, не склонного к сварке обычными методами. Аппарат рассчитан на интенсивную работу в условиях профессионального автосервиса.
Лазерная сварка — технология из высокоточного производства, которая постепенно занимает все больше ниш. Луч лазера концентрирует энергию в точке диаметром менее 1 мм и мгновенно расплавляет металл. Главное преимущество — минимальный нагрев окружающего металла и почти нулевые деформации детали. Шов выходит узким, ровным, практически без последующей обработки.
Лазерная сварка применяется в электронике, медицине, ювелирном деле, автомобилестроении. Из ограничений — высокая стоимость оборудования и жесткие требования к подготовке поверхностей: зазор между деталями должен быть минимальным, иначе луч пройдет мимо зоны соединения. Для большинства производственных и бытовых задач более практичны MMA, MIG/MAG или TIG — но там, где нужна точность на тонких деталях, лазеру нет равных.


 Акции
 Готовые решения